
を選択するサーマルブレーク組立機アルミニウムプロファイル、ポリアミドストリップ、生産量、および必要な自動化レベルによって異なります。適切な機械は、実際のプロファイル設計と組み立てプロセスに一致する必要があります。
熱で壊れたアルミニウムプロファイルの主なプロセスプロファイルローレット加工、ポリアミドストリップ挿入、ローリングおよび圧着が含まれます。。各ステップは、アルミニウム プロファイルと遮熱ストリップの間の最終的な機械的接続に影響を与えます。
1. アルミニウムのプロファイルから始めます
プロファイルは最初に考慮すべき要素です。
以下を確認してください:
プロファイルの寸法と形状
溝寸法
ローレット位置
プロファイルの長さ
ポリアミドストリップ仕様
プロファイル設計が異なれば、異なるクランプ、位置決め、および処理の配置が必要になる場合があります。複数のプロファイル タイプを作成する場合は、さまざまなプロファイルに合わせて主要パラメータを調整できるマシンを選択してください。

2. ポリアミド ストリップを確認します。

遮熱ストリップはプロファイルの溝と一致する必要があります。
重要な要素には次のようなものがあります。
ストリップの幅と高さ
ストリップ形状
ストリップ材
溝寸法
PA66 ポリアミド ストリップサーマルブレークアルミニウムプロファイルに一般的に使用されます。機械は、ストリップをプロファイル内で正しく位置決めしながら、安定したストリップの供給と挿入を提供する必要があります。
異なるストリップ仕様を使用する場合は、必要なサイズに合わせて機械を構成できることを確認してください。
3. ローレット加工を検討する
ローレット加工はストリップ挿入前に行われます。アルミニウム プロファイルの内側の溝には歯状または鋸歯状があり、ポリアミド ストリップとの機械的係合を向上させます。
サーマル ブレーク アセンブリ機械を選択するときは、次の点を考慮してください。
ローレット深さ調整
ローレットヘッドの数と配置
プロファイルの位置決め精度
切り替え方法
手動でプロファイルを回転させずに両面を加工できるかどうか
大量生産の場合、CNC ローレット加工により、より安定した加工が可能になり、パラメータ管理が容易になります。{0}

4. 適切なローリングおよび圧着構成を選択する
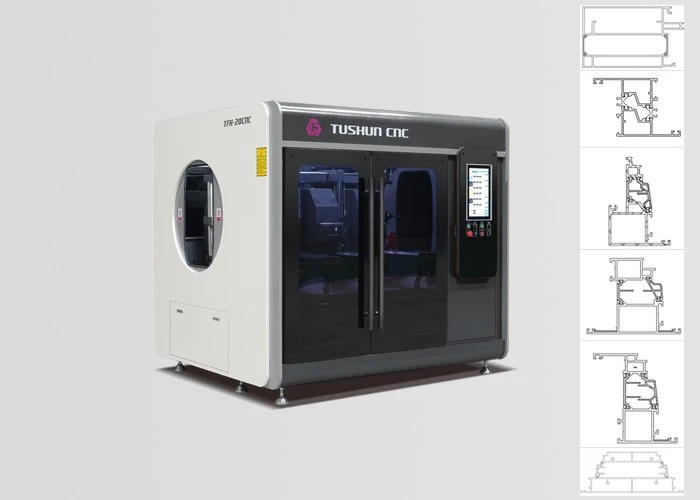
ストリップを挿入した後、アルミニウム プロファイルをポリアミド ストリップの周囲に巻き付けて圧着する必要があります。これにより、アルミニウム プロファイルと遮熱ストリップの間に必要な機械的接続が形成されます。
CNC ローリング圧着機は、次のようなさまざまな数の制御軸を使用して構成できます。
11軸
14軸
17軸
20軸
適切な構成は、プロファイル設計、ストリップの仕様、および生産要件によって異なります。
5. 手動機械か自動組立ライン?
生産量も重要な考慮事項です。
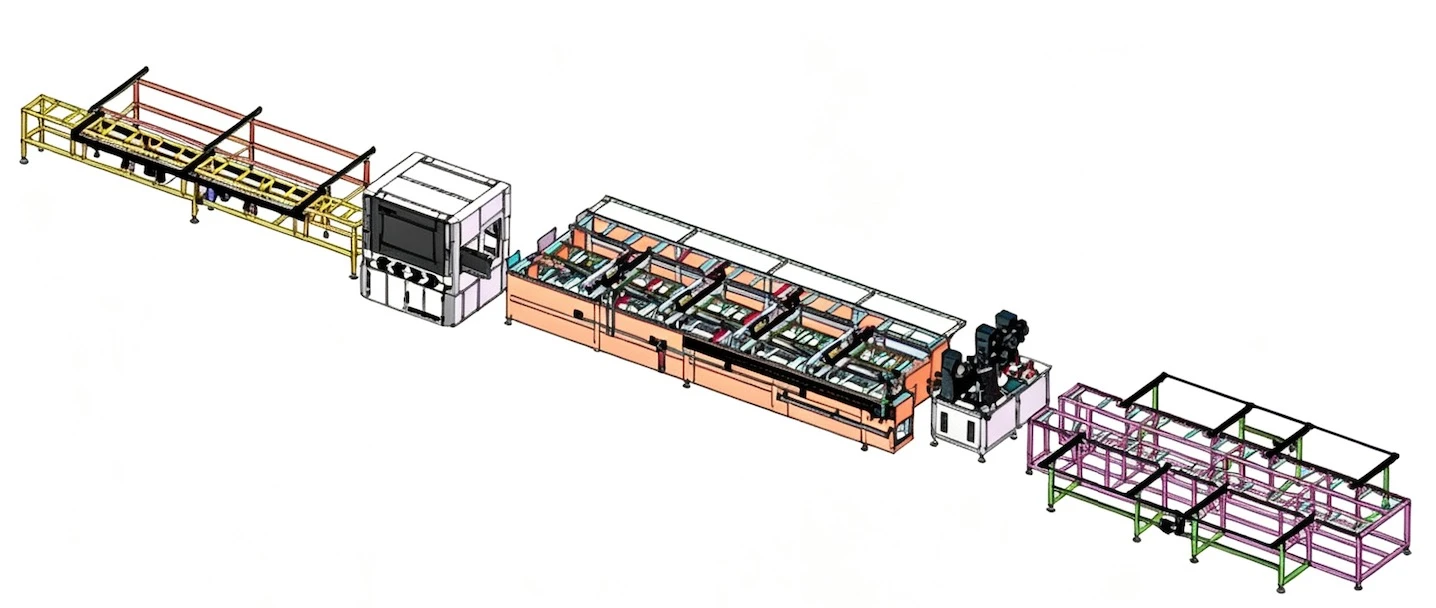
手動または半自動の機械は、小規模な生産作業や頻繁なプロファイル変更に適している場合があります。{0}連続生産の場合、自動サーマル ブレーク組立ラインは以下を組み合わせることができます。
プロファイルのフィードと位置決め
CNCローレット加工
ポリアミドストリップの挿入
プロファイル搬送
圧延と圧着
これにより、繰り返しの手作業が減り、主要な組み立てプロセスが接続された状態に保たれます。
メーカーT700Pro インテリジェント サーマル ブレーク アルミニウム プロファイル組立ラインCNC デュアル ステーション ローレット加工およびストリップ挿入機、自動搬送システム、CNC ローリング圧着機を組み合わせて連続生産を実現します。{0}}

6. 生産能力に合わせてマシンを調整する
機械の能力は、実際の生産要件と合わせて考慮する必要があります。
生産量は以下によって異なります。
プロファイルのサイズと長さ
マシン構成
組立工程
サイクルタイム
積み下ろし方法
MAKERL 自動サーマル ブレーク組立ラインは約120~240個/h、プロファイルと構成に応じて異なります。
最大定格速度だけで機械を選択しないでください。より重要な問題は、実際の生産量が生産目標と一致するかどうかです。
7. 切り替えと運用の検討
工場でさまざまなアルミニウム プロファイル設計を製造する場合、便利なパラメータ調整によりセットアップ時間を短縮できます。
便利な機能には次のようなものがあります。
CNCパラメータ設定
レシピストレージ
自動位置決め
プロファイルサイズの調整
QRコードプロフィール識別
これらの機能は、生産スケジュールに複数のプロファイル仕様が含まれる場合に特に役立ちます。

8. 品質の確認とテスト

組み立て後に完成したプロファイルをチェックして、アルミニウム プロファイルとポリアミド ストリップの間に必要な接続を確認する必要があります。
生産要件に応じて、品質管理には次のものが含まれる場合があります。
ローレット加工の深さ
ストリップ位置
巻き圧着状態
完成プロファイル寸法
せん断強度
機械のサプライヤーは、装置が組み立てプロセスをどのように制御するか、完成したサーマル ブレーク プロファイルをどのようにテストできるかを説明できる必要があります。
9. マシンを選択する前に要件を準備する
マシン構成をリクエストする前に、以下を準備してください。
アルミ形材図面
プロファイル寸法
ポリアミドストリップの仕様
必要な生産能力
プロファイルの種類の数
自動化の要件
利用可能な工場スペース
この情報を使用すると、機械構成を実際のサーマル ブレーク プロファイルの組み立てプロセスに一致させることができます。

MAKERLのサーマルブレーク組立機の選択
メーカー製造するアルミニウムプロファイル用サーマルブレーク組立装置、 含むCNCプロファイルローレット加工およびストリップ挿入機, サーマルブレーク組立ラインそしてCNC転造圧着機.
継続的な生産のために、T700Pro インテリジェント サーマル ブレーク アルミニウム プロファイル組立ラインローレット加工、ポリアミド ストリップの挿入、搬送、圧延、圧着を 1 つの調整された生産プロセスに統合します。
機械を選択するには、プロファイル図面、ポリアミド ストリップの仕様、および製造要件を MAKERL に送信してください。機器の構成は、プロファイルの設計と製造のニーズに適合させることができます。


